镀层控制 · Galvanizing Air Knife
镀锌气刀
控制锌层重量的核心装备
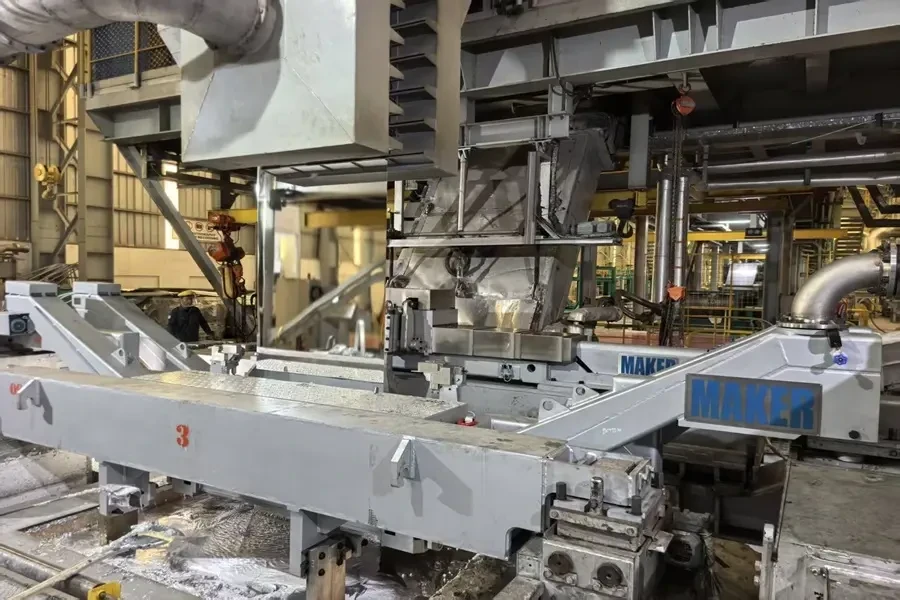
设备概述
上下对称气刀梁向带钢表面喷射高速气流,抹除多余锌液,稳定控制上下表面镀层重量与均匀性。
- 适用带宽
- 700 – 1600 mm(按产线定制)
- 适用线速
- 60 – 200 m/min
- 刀唇间隙
- 0.5 – 1.2 mm 可调
- 气源
- 压缩空气 / 氮气
工作原理与结构
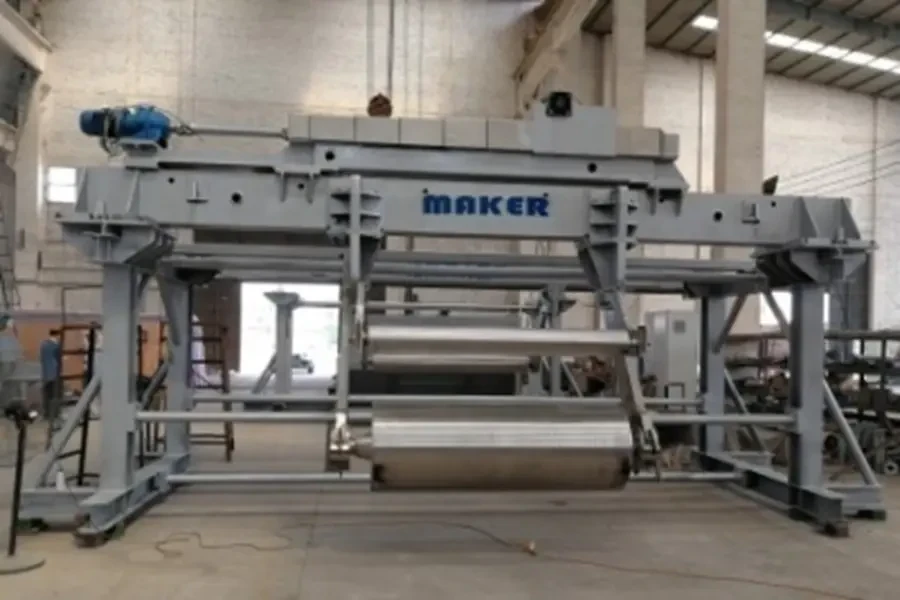
镀锌气刀安装在锌锅上方,带钢离开锌液后由上下对称的气刀梁喷出高速气流,抹除表面多余锌液并控制镀层重量。刀唇间隙、气刀角度、气源压力与带钢距离共同决定镀层的均匀性,也是产线调整锌耗的主要手段。
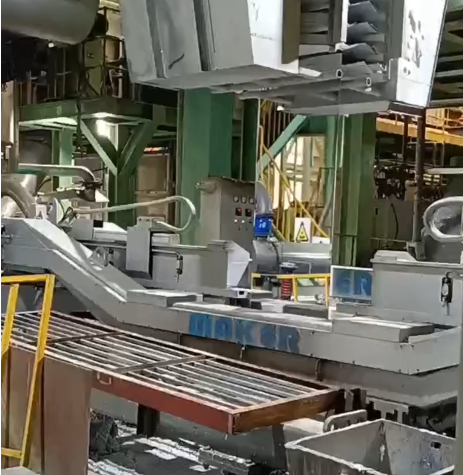
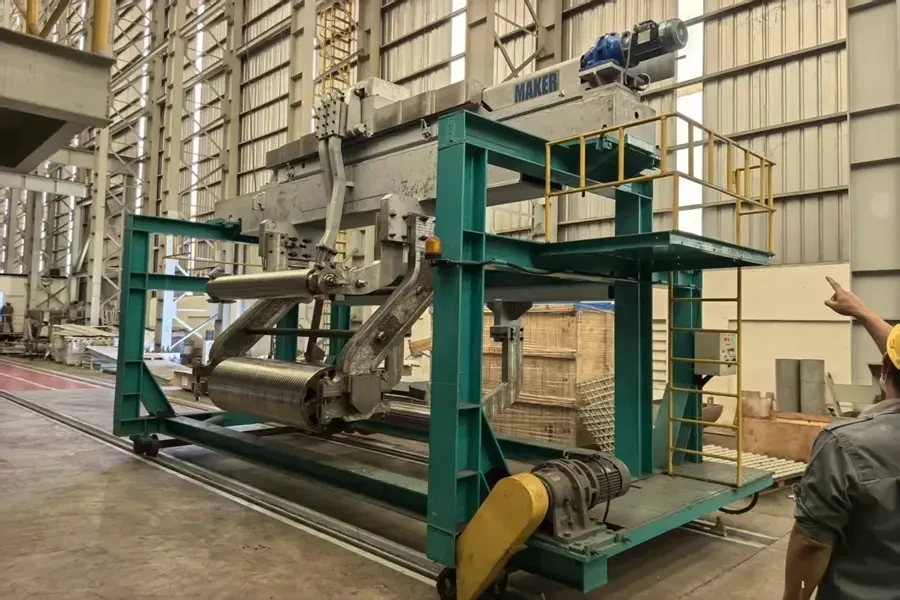
设备由气刀梁、刀唇、气路分配、压力调节与横移机构组成。上下刀梁对称布置,刀唇间隙可单独微调;气路按全长分区供气,减少边部与中部的压力差;横移机构用于检修与换辊时的位置让让。
适用工况
适配带宽 700–1600 mm、线速 60–200 m/min 的热镀锌、镀铝锌硅与镀锌铝镁产线。气源可为压缩空气或氮气,具体参数依据产线技术协议确认。
- 精密刀唇间隙 — 刀唇经精加工与间隙微调机构控制,保证全长出流均匀,减少横向镀层偏差。
- 对称气刀梁结构 — 上下刀梁同步调节,配合横移与角度调整,兼顾上下表面镀层一致性。
- 压力按线速调节 — 依据线速与目标镀层重量设定气源压力,缩短规格切换后的调整时间。
- 与边部挡板协同 — 配合非接触边部挡板使用,抑制边部过镀与锌液飞溅。
技术参数
以下参数为常用范围,最终以项目技术协议确认为准。
| 项目 | 参数 |
|---|---|
| 适用带宽 | 700 – 1600 mm(按产线定制) |
| 适用线速 | 60 – 200 m/min |
| 刀唇间隙 | 0.5 – 1.2 mm 可调 |
| 气源 | 压缩空气 / 氮气 |
| 气刀角度 | 按工艺可调 |
| 主要材质 | 耐高温合金与不锈钢组合 |
获取报价
咨询 镀锌气刀 的规格与交期
请提供产线条件与现有设备情况,我们将据此确认规格、材质与供货范围。